真空里的“热力学革命”:为什么在真空加热设备中,传统的加热经验都不管用了?
发布时间:2026 年 10 月 29 日
在半导体芯片制造、航空航天材料、高性能合金钎焊等尖端工业领域,真空加热设备(如 vacuum furnace 真空炉、真空干燥箱)是绝对的核心装备。
很多初次接触真空加热的用户,习惯性地把普通烘箱或气保护炉的经验套用过来。结果往往遭遇加热效率极低、温度极其不均匀、甚至设备无故烧毁的惨痛教训。
在“连空气都没有”的真空环境下,热力学的底层逻辑已经发生了彻底的改变。今天我们就从硬核的“热设计”视角,聊聊真空加热的物理真相与避坑指南。
一、真空的物理真相:被切断的“热传导双子星”
在标准大气压下,热量的传递有三种途径:
热传导(Conduction)
热对流(Convection)
和热辐射(Radiation)
但是,一旦设备内部被抽成真空(通常在 10⁻¹Pa 至 10⁻⁴Pa甚至更高真空度):
热对流:彻底消失。 因为没有了空气分子作为介质,气体流动带走或传递热量的机制荡然无存。
热传导:近乎断绝。 除了加热元件与工件直接接触的极其有限的接触面外,通过空气微粒传导热量的途径也被切断。
核心结论: 在高真空环境下,热辐射变成了热量传递的绝对唯一主宰。 所有的热设计,都必须100%围绕“如何玩转辐射热”来展开。
二、 深度解析:真空加热热设计的 4 大硬核细节
因为只能靠“辐射”传热,真空设备的热设计比普通加热设备要严苛、精密得多:
1. 辐射热量的“四次方定律”与控温死区
辐射热量的传递遵循斯蒂芬-玻尔兹曼定律,传递的净热量与温度的四次方差值成正比:
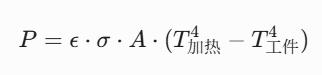
(其中P为辐射功率,ε为发射率,σ为常数,A为面积,T 为绝对温度)
硬核细节: 仔细观察这个公式就会发现,在低温阶段(如 200°C 以下),由于 T4 的数值非常小,辐射效率极低。工件升温慢得像乌龟爬。而到了高温阶段(如 1000°C 以上),热量会呈爆发式传递。
设计挑战: 这导致真空设备在低温区存在严重的“控温死区”和温区不均匀性,必须通过优化加热元件的排列和特殊的控温算法来补偿。
2. 材料的“发射率(黑度)”决定加热速度
在真空里,工件能不能热起来,不看它导热快不快,而看它“吸热吸得快不快”。
硬核细节: 表面光滑、像镜子一样的抛光金属(如不锈钢、铜),其表面发射率(ε)可能只有 0.05 - 0.1,它们会反射掉 90% 以上的辐射热,极难被加热。而表面粗糙、发黑的材料,发射率接近 0.9,加热速度就会快得多。
后果: 如果在一个温区内同时加热表面光亮和表面粗糙的两种工件,热设计如果不做区隔,光亮工件的实际温度将远远落后于显示温度,导致工艺失败。
3. 真空隔热屏的“热反射”屏障
普通炉子靠保温棉(如硅酸铝棉)来保温,利用的是棉内空气间隙的低导热率。真空炉里没有空气,保温棉形同虚设。
硬核细节:真空设备采用的是多层金属反射屏(如钼屏、钨屏、不锈钢屏)或石墨复合屏。它利用高反射、低发射的特性,将加热元件向外辐射的热量一层一层地反射回去,锁在炉膛内部。
结构风险: 反射屏一旦因高温翘曲、变形或被污染,其反射率下降,设备的隔热性能就会瞬间崩溃,导致外壳局部过热熔化。
4. 高温真空下的“金属升华”与电弧放电
硬核细节: 许多金属(如铬、锌、铝)在高温和高真空环境下,其饱和蒸汽压会变低,导致它们在未达到熔点前就直接从固体升华成气体。
后果: 升华出的金属蒸气一旦沉积在加热元件的绝缘陶瓷上,会造成绝缘失效。在真空度处于不稳定的“帕邢定律临界区”时,极易引发高压电弧放电(拉弧),瞬间烧毁发热体。
三、 用户避坑指南:真空加热设备注意事项
为了确保您的真空加热设备安全、精准地运行,操作与工艺设计中请务必注意以下几点:
1. 严禁带有挥发物的工件直接进炉
注意事项: 工件表面的切削油、清洗剂、甚至是微量的水分,在高真空加热时都会剧烈挥发。
专业操作: 进炉前必须进行彻底的脱脂、烘干处理。否则,挥发气体不仅污染真空系统,更会污染隔热屏,导致加热元件与反射屏之间发生电气短路。
2. 低温阶段建议引入“对流预热”工艺
注意事项: 针对大量工件或复杂结构的堆叠加热,由于低温期辐射极慢,极易造成外层工件过热、内层工件还是冰凉的巨大温差。
工艺建议: 如果设备允许,在 500°C 以下的低温段,可以先通入高纯氮气或氩气(分压加热),利用气体的热对流将工件整体均匀预热,到了高温段再抽走气体转为高真空辐射加热。这能缩短 30% 以上的加热时间,且温度极其均匀。
3. 工件摆放必须避免“热遮挡”
注意事项: 辐射热是“直线传播”的。被挡住的地方,就成了“热阴影区”。
操作要点: 装料时,工件与工件之间要留有合理的间隙,确保每个工件都能“看”到加热元件。如果层叠紧实,中心的工件可能永远达不到工艺温度。
4. 定期检查绝缘瓷件与反射屏状态
注意事项: 检查加热棒、接线端子处的陶瓷绝缘件是否有灰尘或金属膜沉积。长期在高温真空下运行,一旦发现反射屏有氧化发黑、局部烧穿或变形,必须及时修补或更换,防止热量外泄烧坏真空腔体。
💡 结语
真空加热是一场将热传导归零、将热辐射放大到极致的艺术。唯有理解了“真空无对流”的物理本质,在工艺上尊重四次方定律、注重表面发射率、严防金属升华,才能真正驾驭真空加热设备,烧结出完美的工艺产品。
搞懂真空热设计,让每一度电都精准辐射在刀刃上!
您在真空钎焊、真空退火或半导体热处理过程中是否遇到过“测温不准”或“升温缓慢”的问题?欢迎在评论区留言,我们为您深度剖析工况!